Ręcznie wykonywane w Los Angeles
Proces produkcji
Amerykańska precyzja i amerykańskie materiały.
AL13 Wheels to coś więcej niż felgi – to pasja do projektowania i ambicja, by robić najlepsze felgi na rynku. O dobrej feldze świadczą osiągi i trwałość, dlatego tak dużą wagę przykładamy do projektu, inżynierii i jakości wykonania.
Krok 1
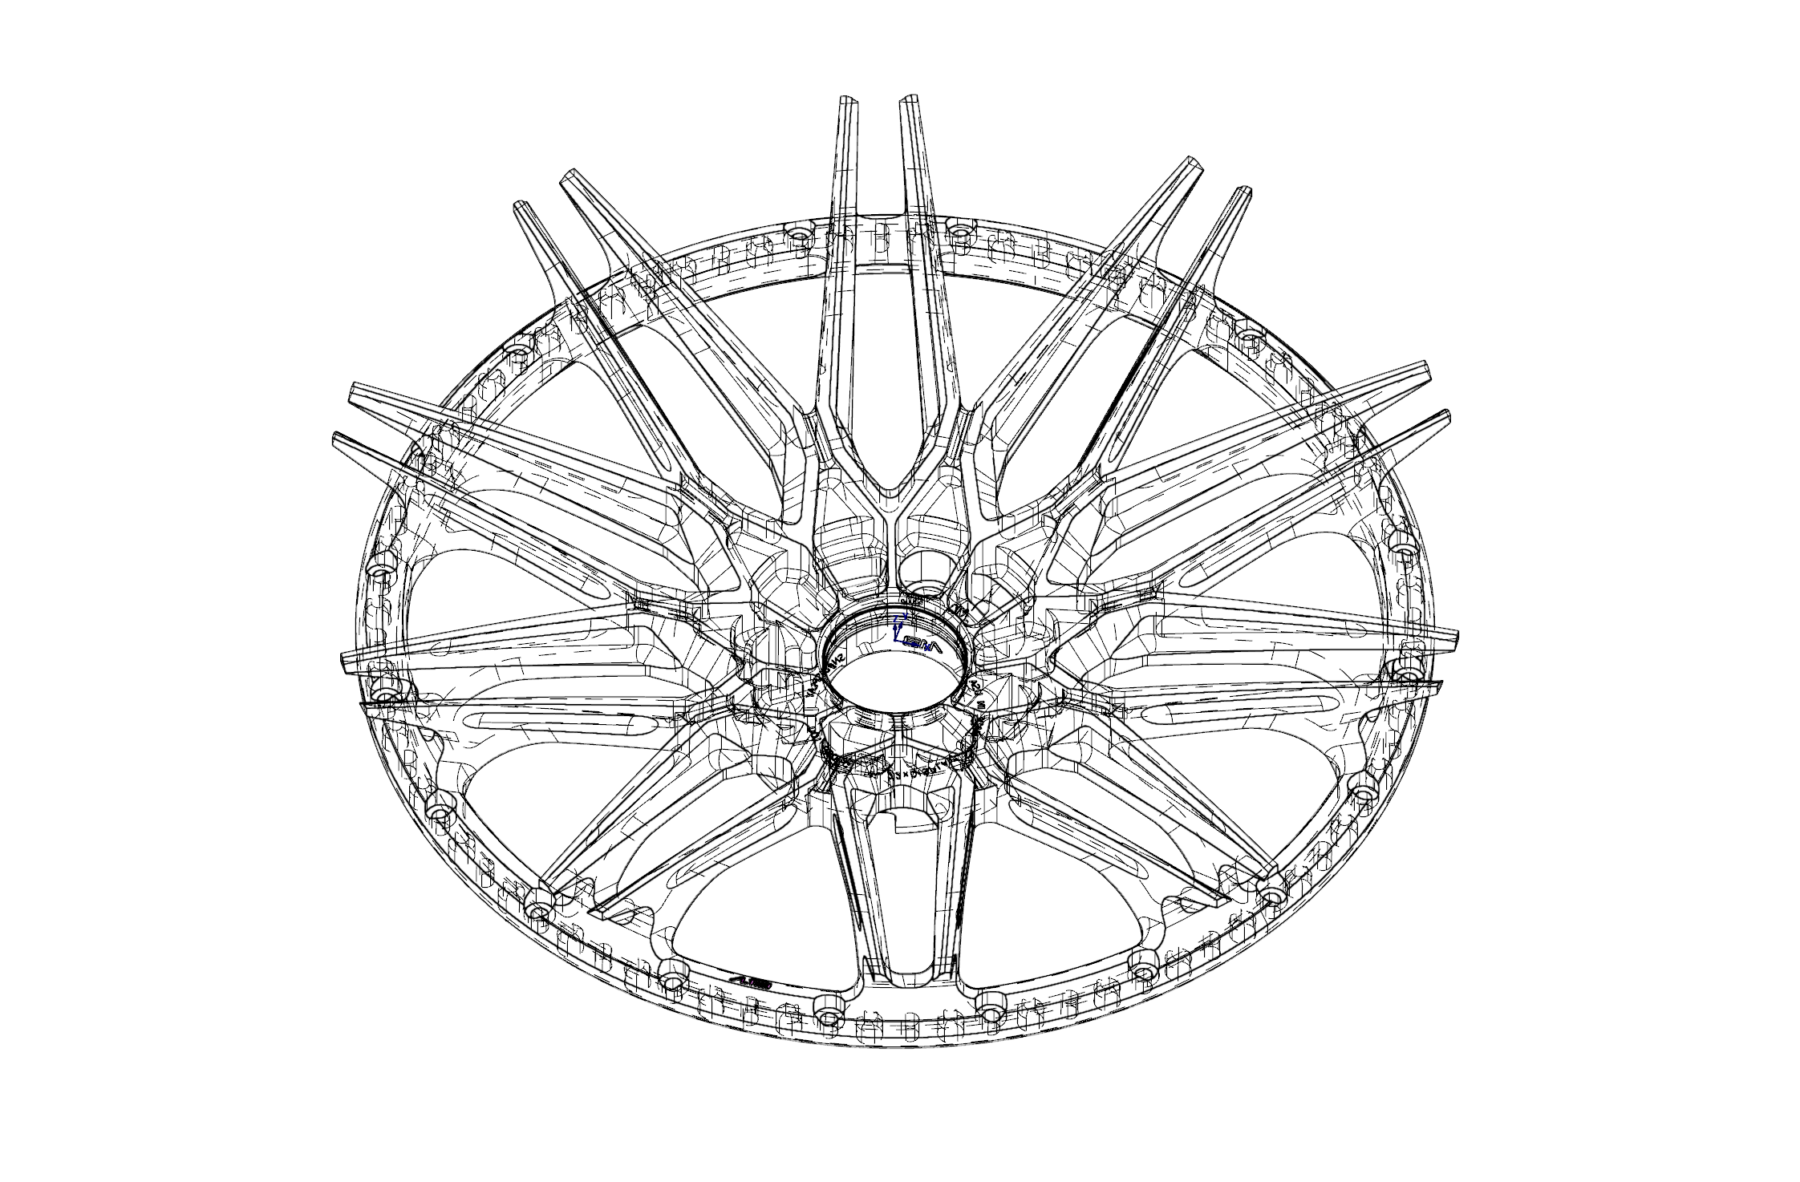
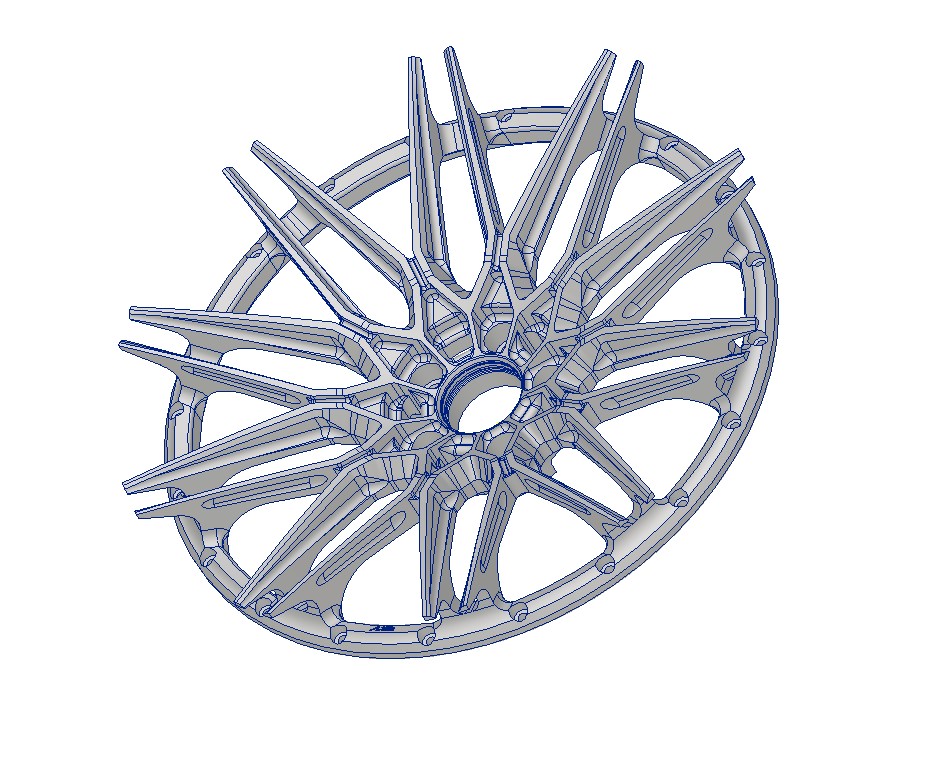
Koncepcja i inżynieria
Każdy komplet AL13 jest projektowany, konstruowany i wykonywany w zakładzie w Południowej Kalifornii. Zespół ma łącznie ponad 70 lat doświadczenia w produkcji felg kutych i kontroluje jakość na każdym etapie.
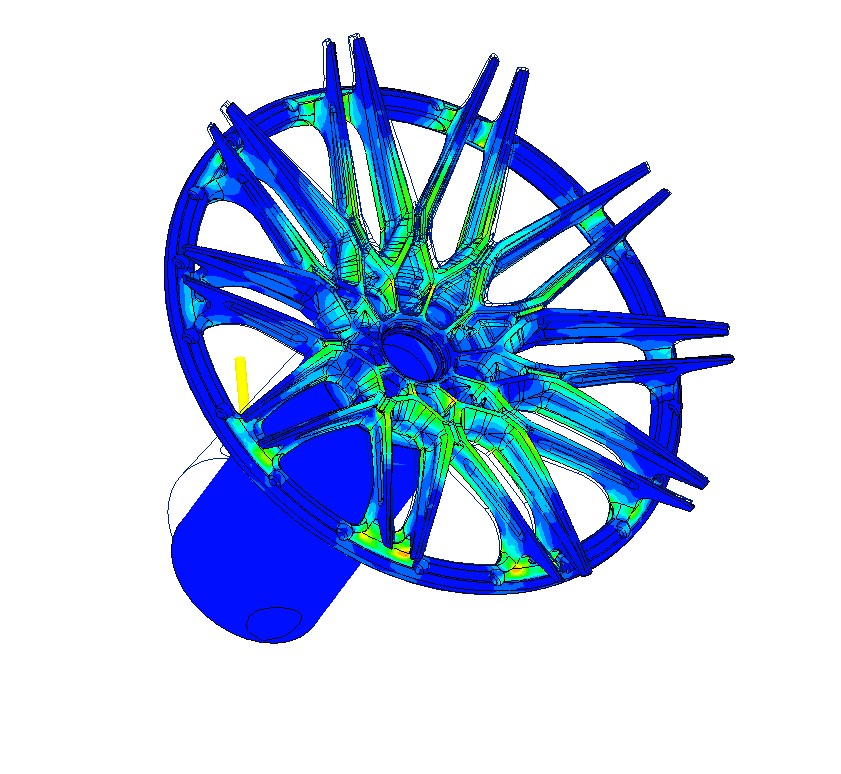
Każde zamówienie przechodzi analizę wytrzymałościową metodą elementów skończonych (FEA), dzięki której felga jest możliwie lekka, a przy tym trwała i wytrzymała.
Krok 2
Kute z amerykańskiego aluminium lotniczego
Felga kuta z jednego kawałka metalu nie ma porów, które zdarzają się w odlewach. Tę samą technologię stosują producenci samolotów w najbardziej obciążonych elementach konstrukcji, a dostawca odkuwek AL13 ma ponad 50 lat doświadczenia w kuciu dla lotnictwa i przemysłu. Efekt: lekka, wytrzymała felga bez porów i spawów.
Wysokie ciśnienie i temperatura zmieniają strukturę metalu: z przypadkowo ułożonych ziaren powstaje zwarta struktura odkuwki. Aluminium cały czas pozostaje w stanie stałym, a matryce nadają okrągłemu wlewkowi kształt felgi. Rant formuje się następnie na maszynie do kucia obrotowego – włókna materiału układają się wtedy promieniowo, czyli dokładnie w kierunku, w którym działają obciążenia.
Dlaczego aluminium pierwotne z USA
Wytrzymałość kutej felgi zaczyna się od materiału. AL13 używa stopu 6061-T6 klasy lotniczej z USA, produkowanego z aluminium pierwotnego, a nie z recyklingu. Dzięki temu skład chemiczny i właściwości mechaniczne są powtarzalne od pierwszej do ostatniej felgi. Oznaczenie 6061-T6 jest wszędzie takie samo, ale wiele tańszych odkuwek z importu powstaje w dużej mierze z surowca wtórnego, co może wpływać na skład i trwałość.
Krok 3
Precyzyjne toczenie profilu
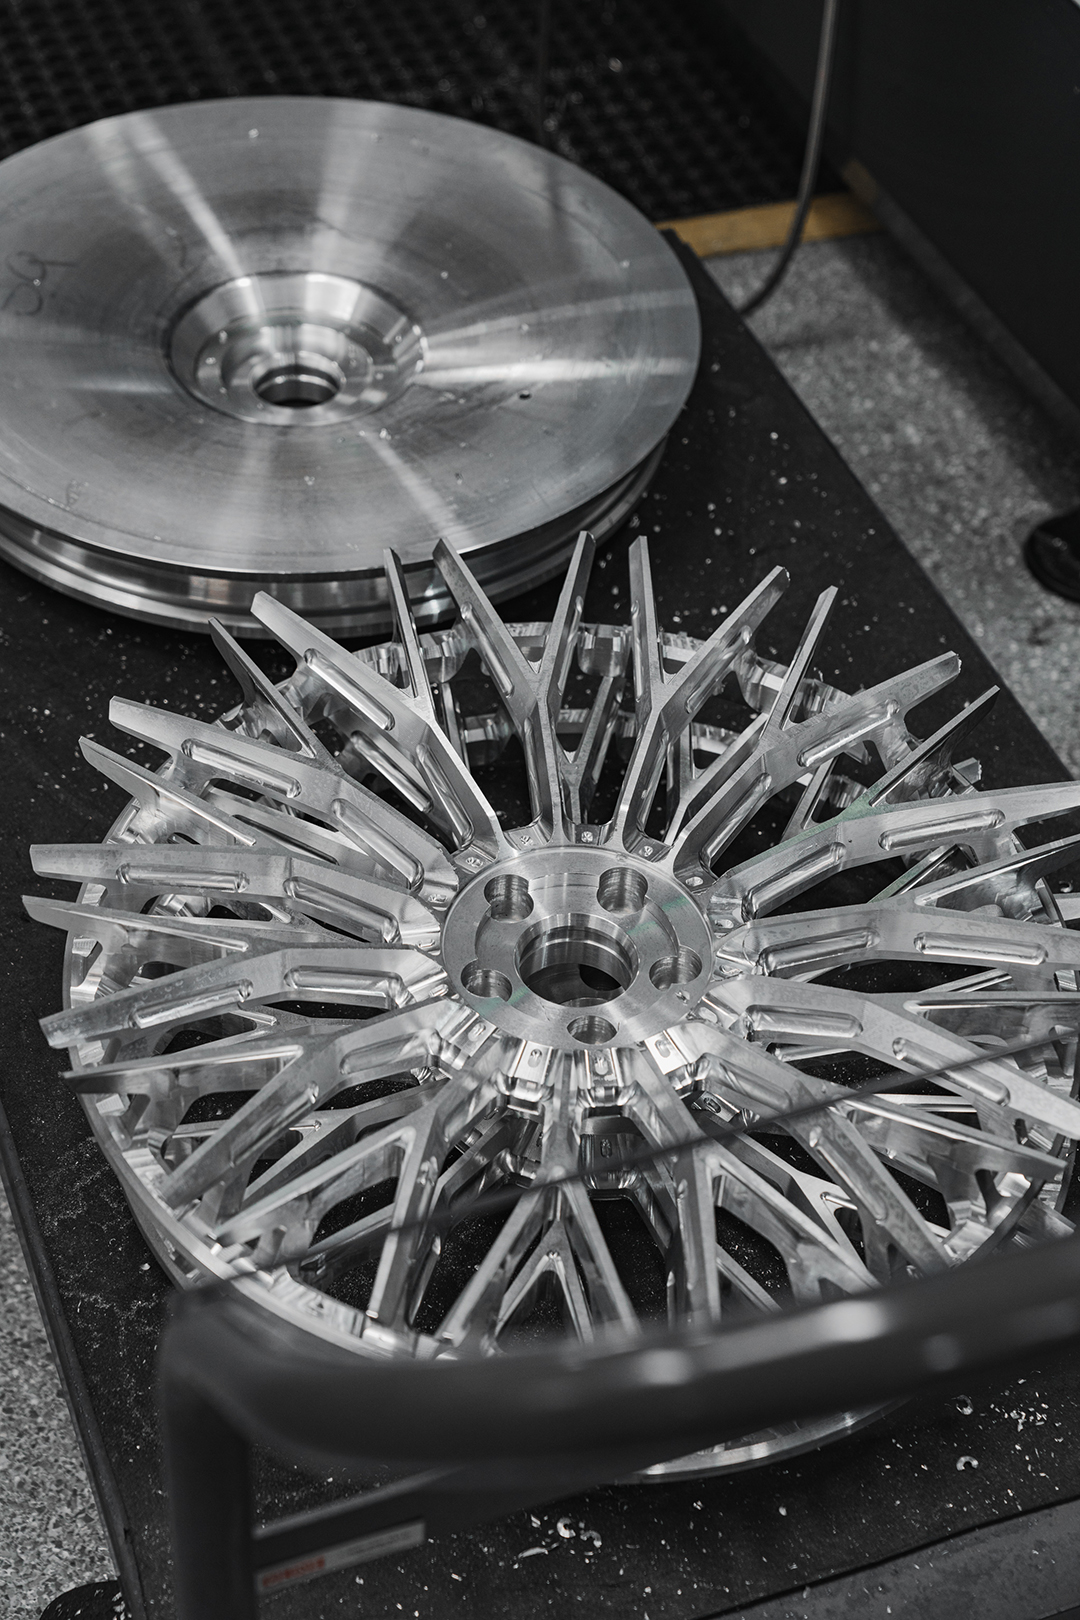
Kluczowy etap produkcji felgi kutej to toczenie. Surową odkuwkę obtacza się od przodu i od tyłu, nadając jej profil z jak najgłębszym concave. Na tym etapie zbiera się ponad 70% materiału – to tutaj felga traci najwięcej masy.
Maksymalnie głęboki concave
Concave to nie tylko wygląd, ale geometria. Toczenie wyznacza głębokość i krzywiznę profilu, więc felga może być mocno wklęsła, a obciążenia nadal rozkładają się prawidłowo. Grubość materiału kontrolujemy na całym czole i beczce, dzięki czemu głęboki profil nie osłabia kluczowych miejsc.
Miejsce na hamulce i dokładne ET
Wnętrze felgi, powierzchnię przylegania do piasty i ściankę od strony hamulców obrabia się pod konkretne auto – z właściwym miejscem na zaciski i dokładnym ET. Felga idealnie pasuje, a geometria zawieszenia pozostaje prawidłowa.
Krok 4
Frezowanie: tu powstaje wzór
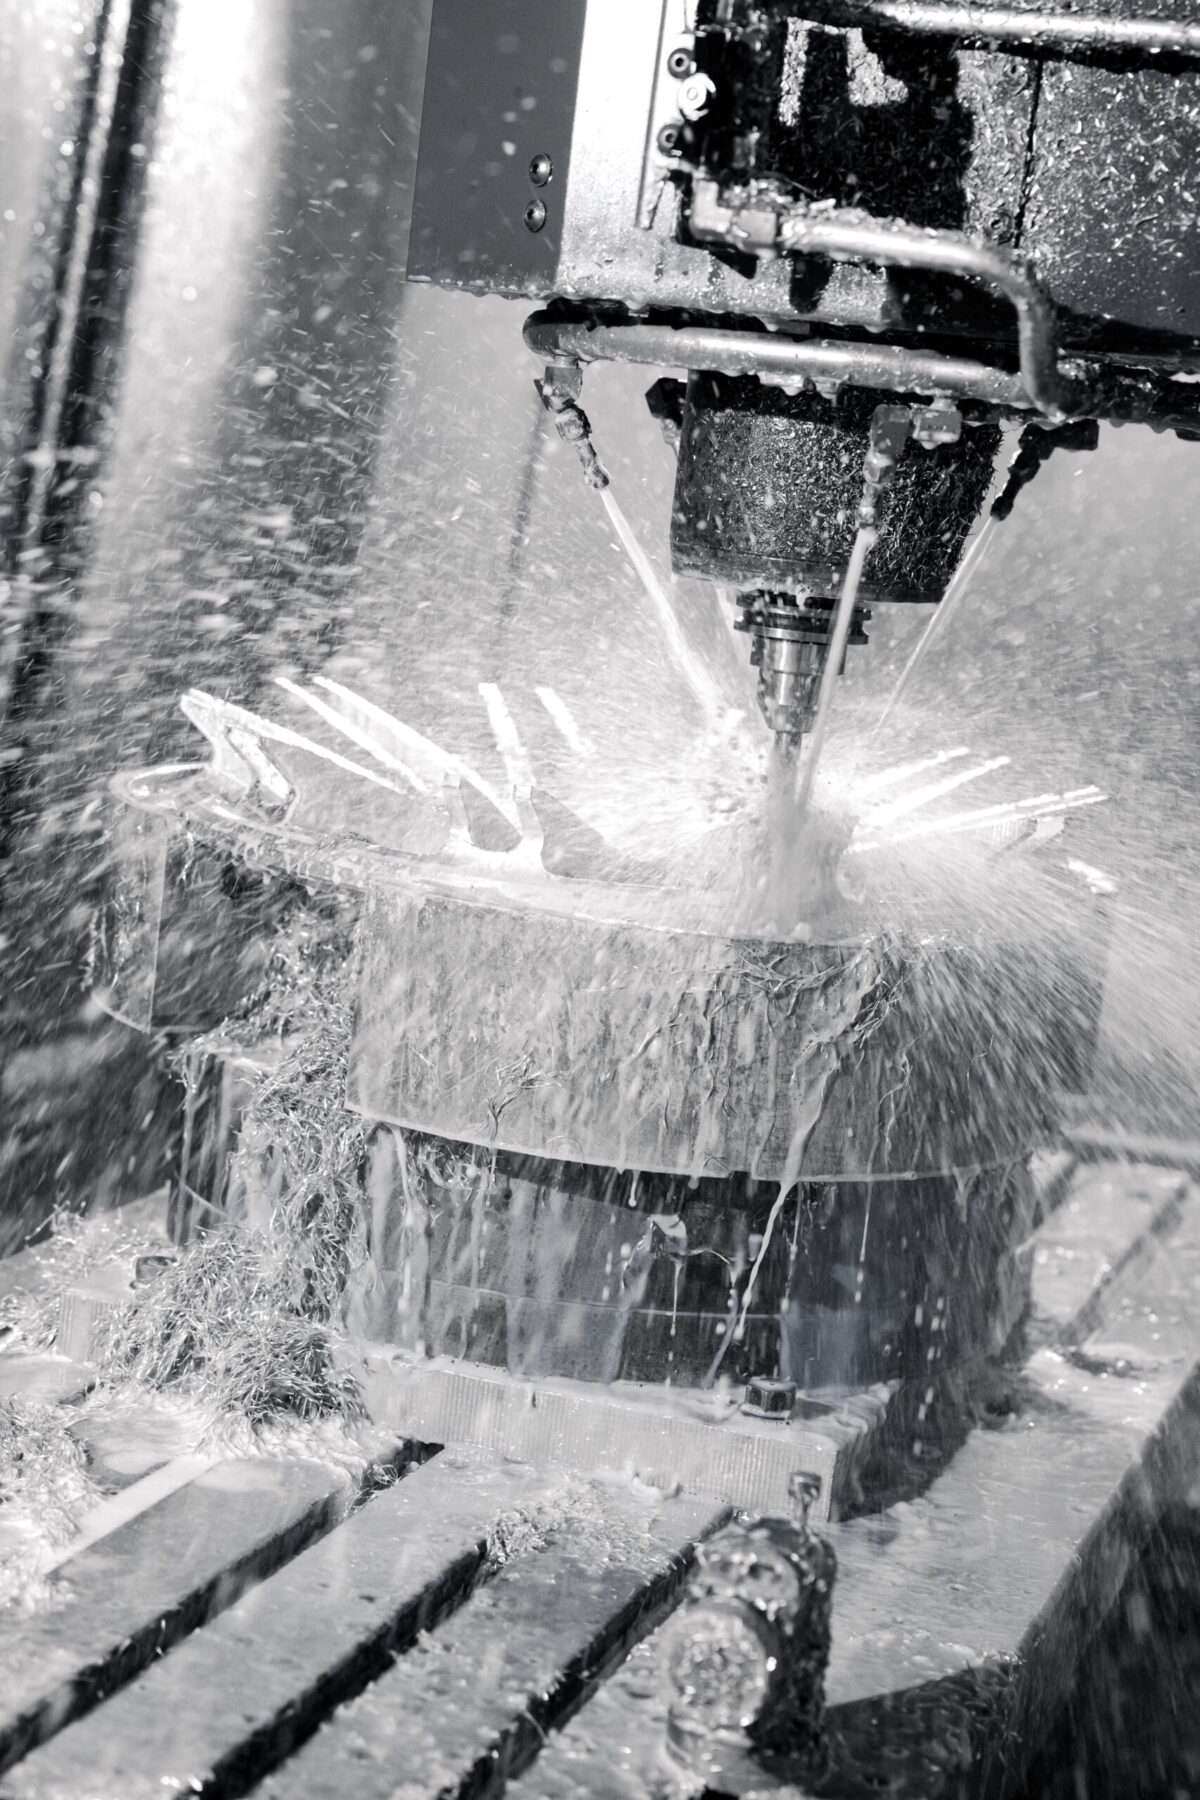
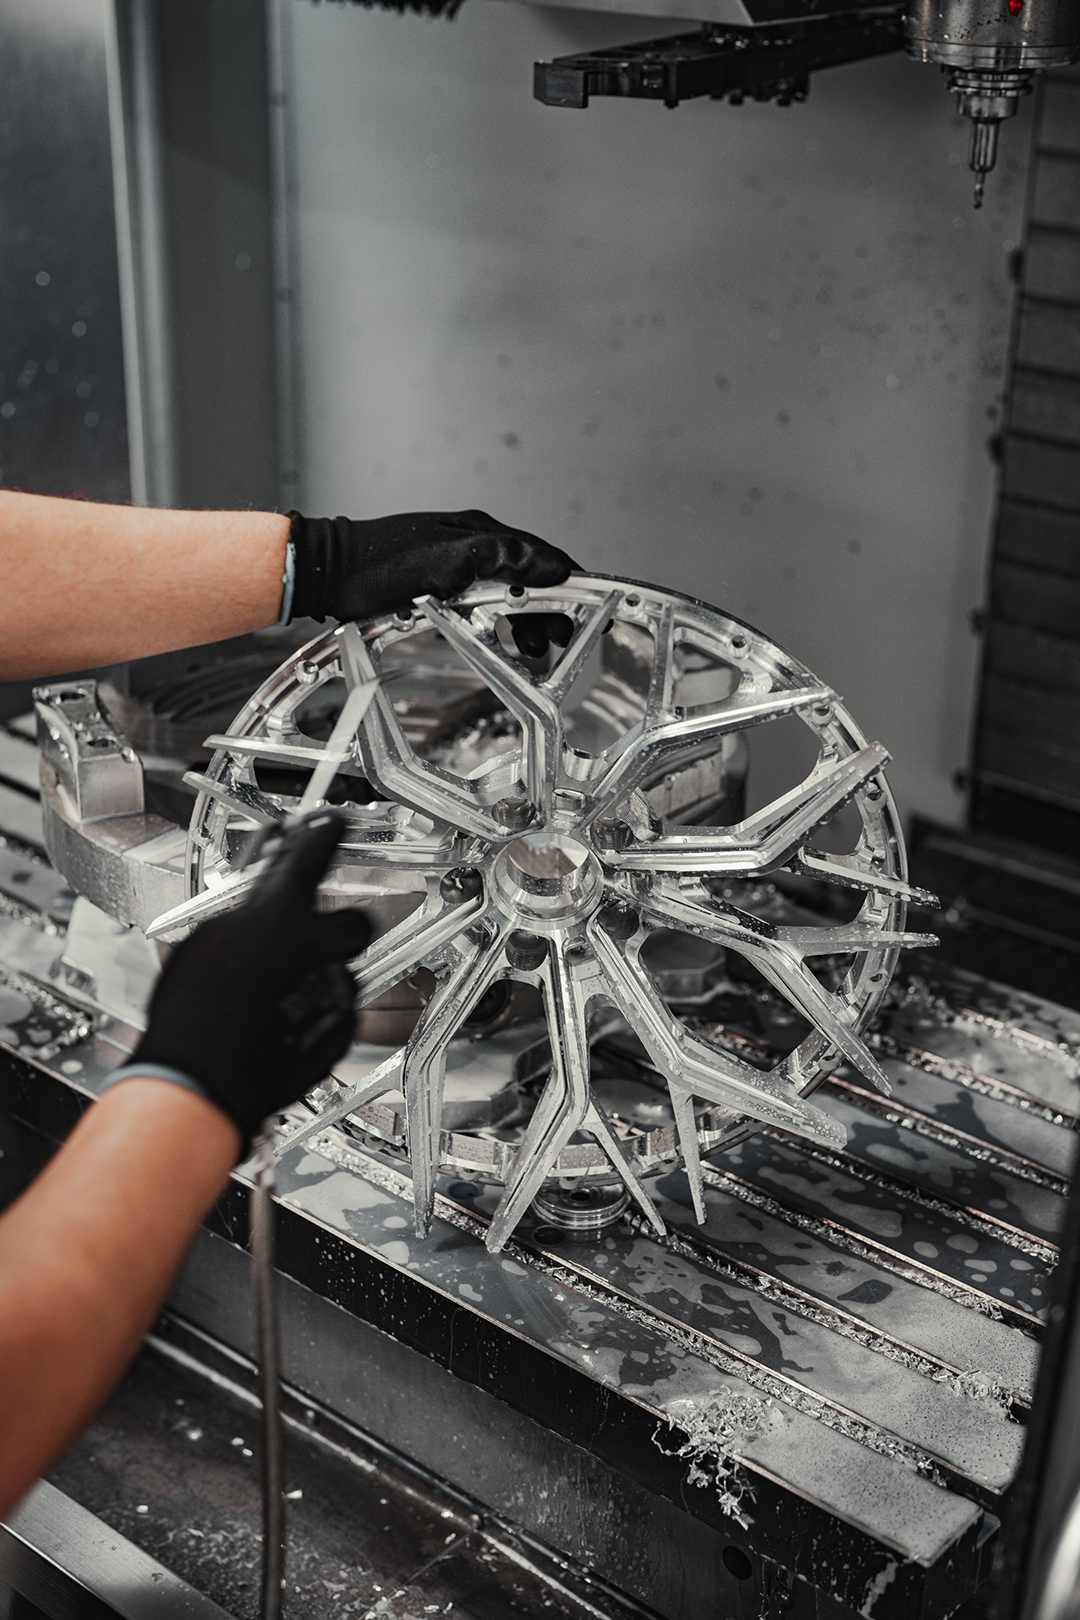
Po toczeniu odkuwki trafiają na frezarki CNC i dopiero tu powstaje wzór felgi. Maszyna pracuje kolejnymi narzędziami według zaprogramowanych ścieżek – frezowanie jednej felgi może trwać nawet 8 godzin.
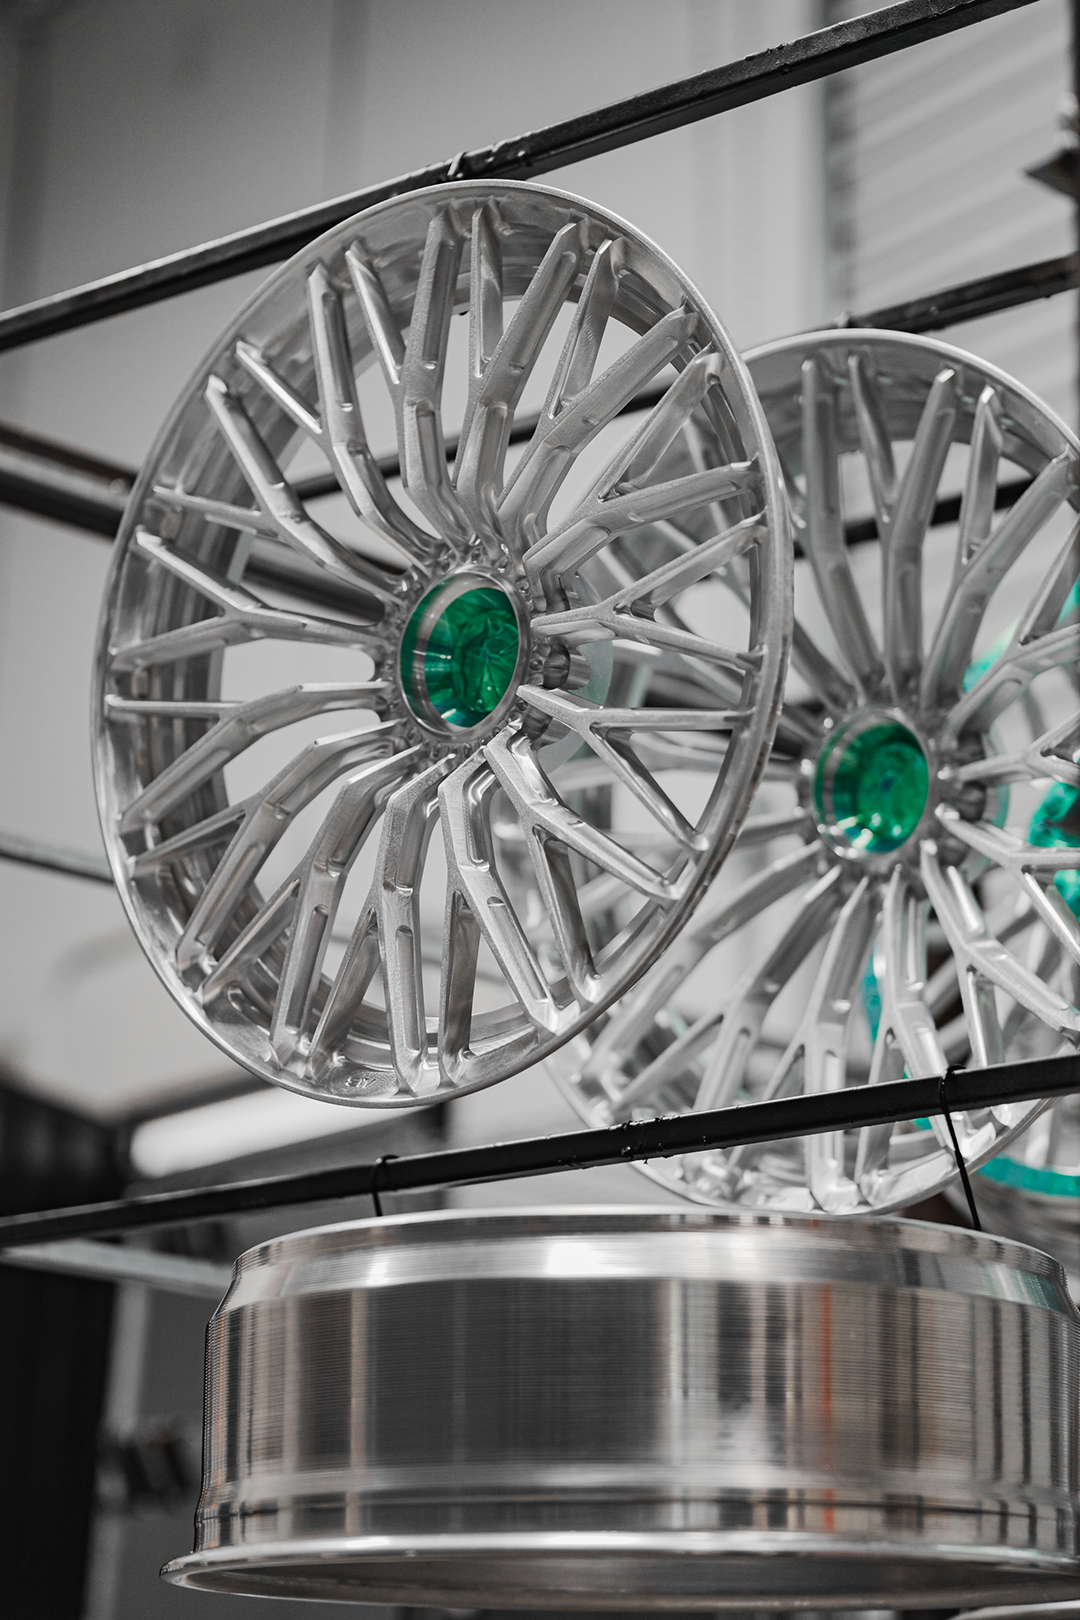
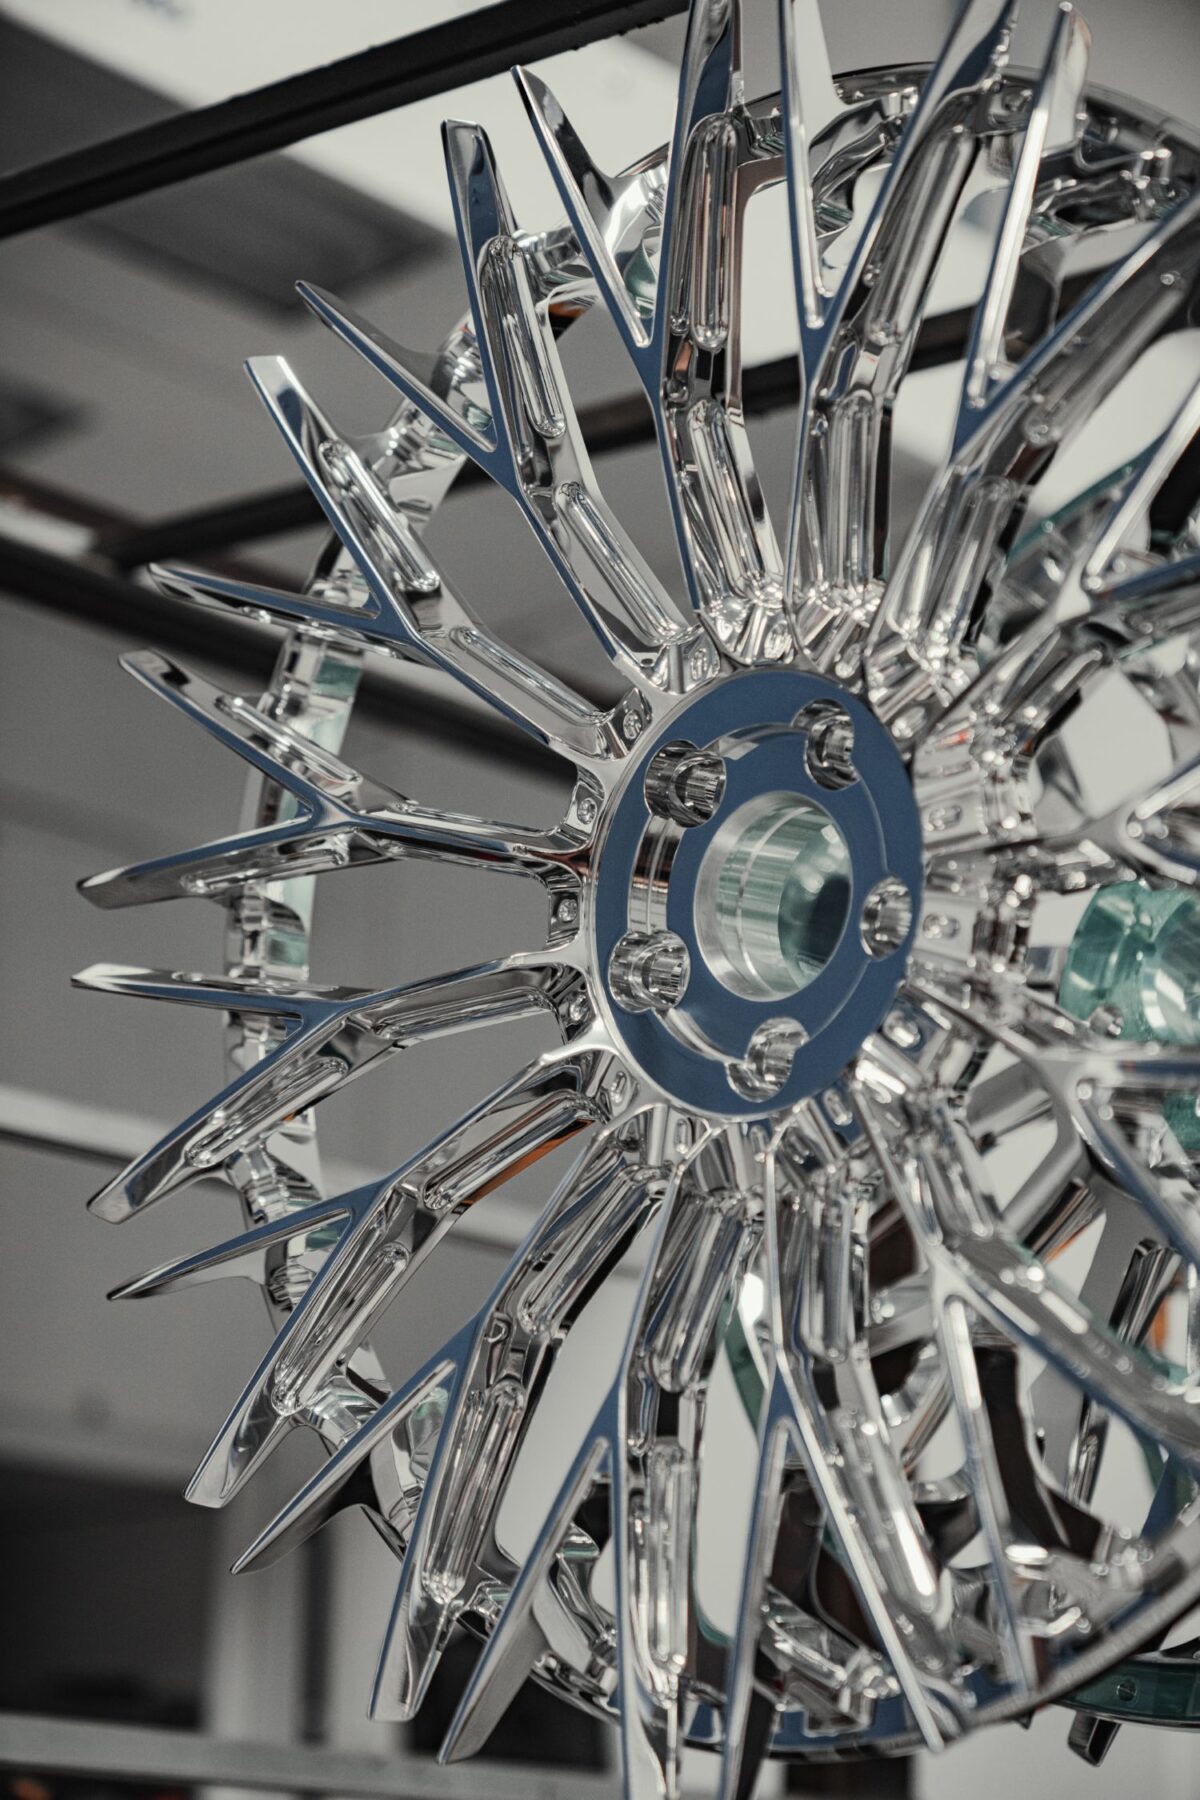
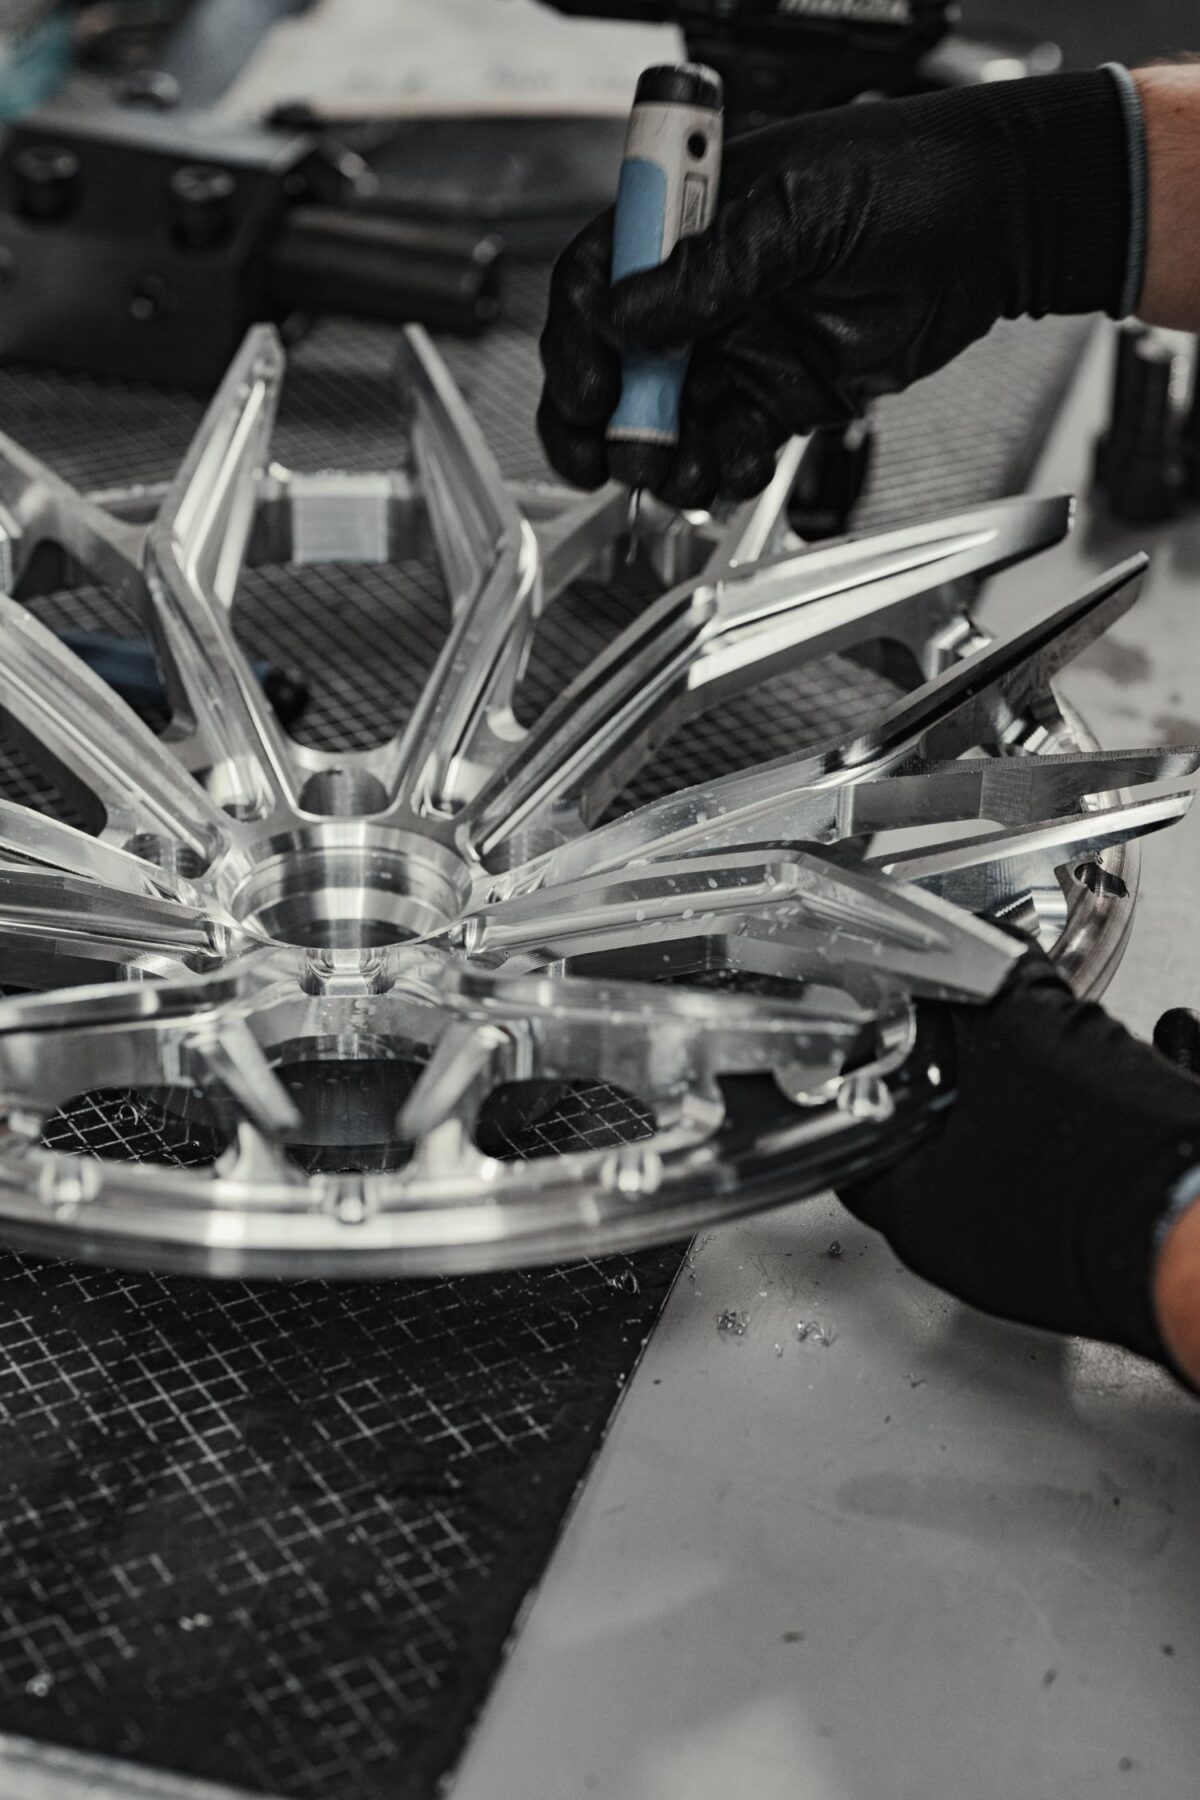
Potem każdą felgę ręcznie się pilnikuje, gratuje i poleruje, także ceramicznie na wysoki połysk. Dopiero tak przygotowana, po szczegółowej kontroli jakości, trafia do lakierowania.
Krok 5
Ręczne przygotowanie
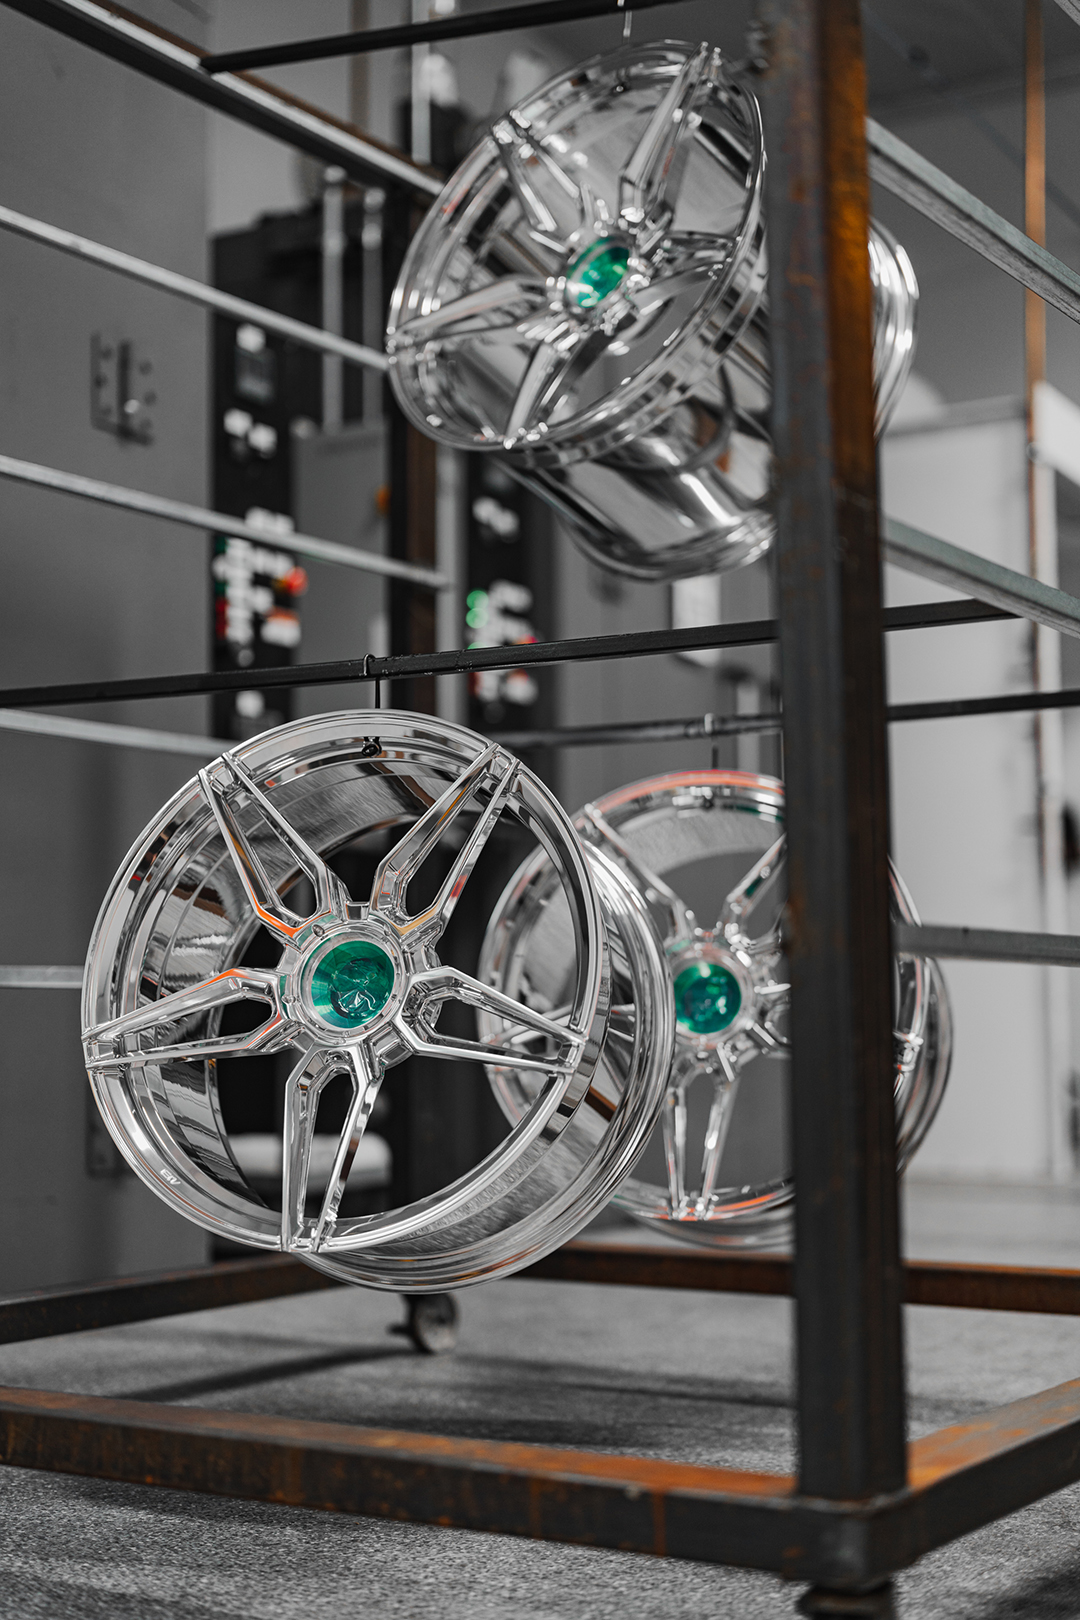
Najbardziej pracochłonne w wykańczaniu są szczotkowanie i polerowanie. Oba warianty możesz wybrać w każdej kolekcji AL13: szczotkowanie podkreśla strukturę kutego aluminium, a bezdotykowe polerowanie ceramiczne daje lustrzany połysk.
Krok 6
Wykończenie
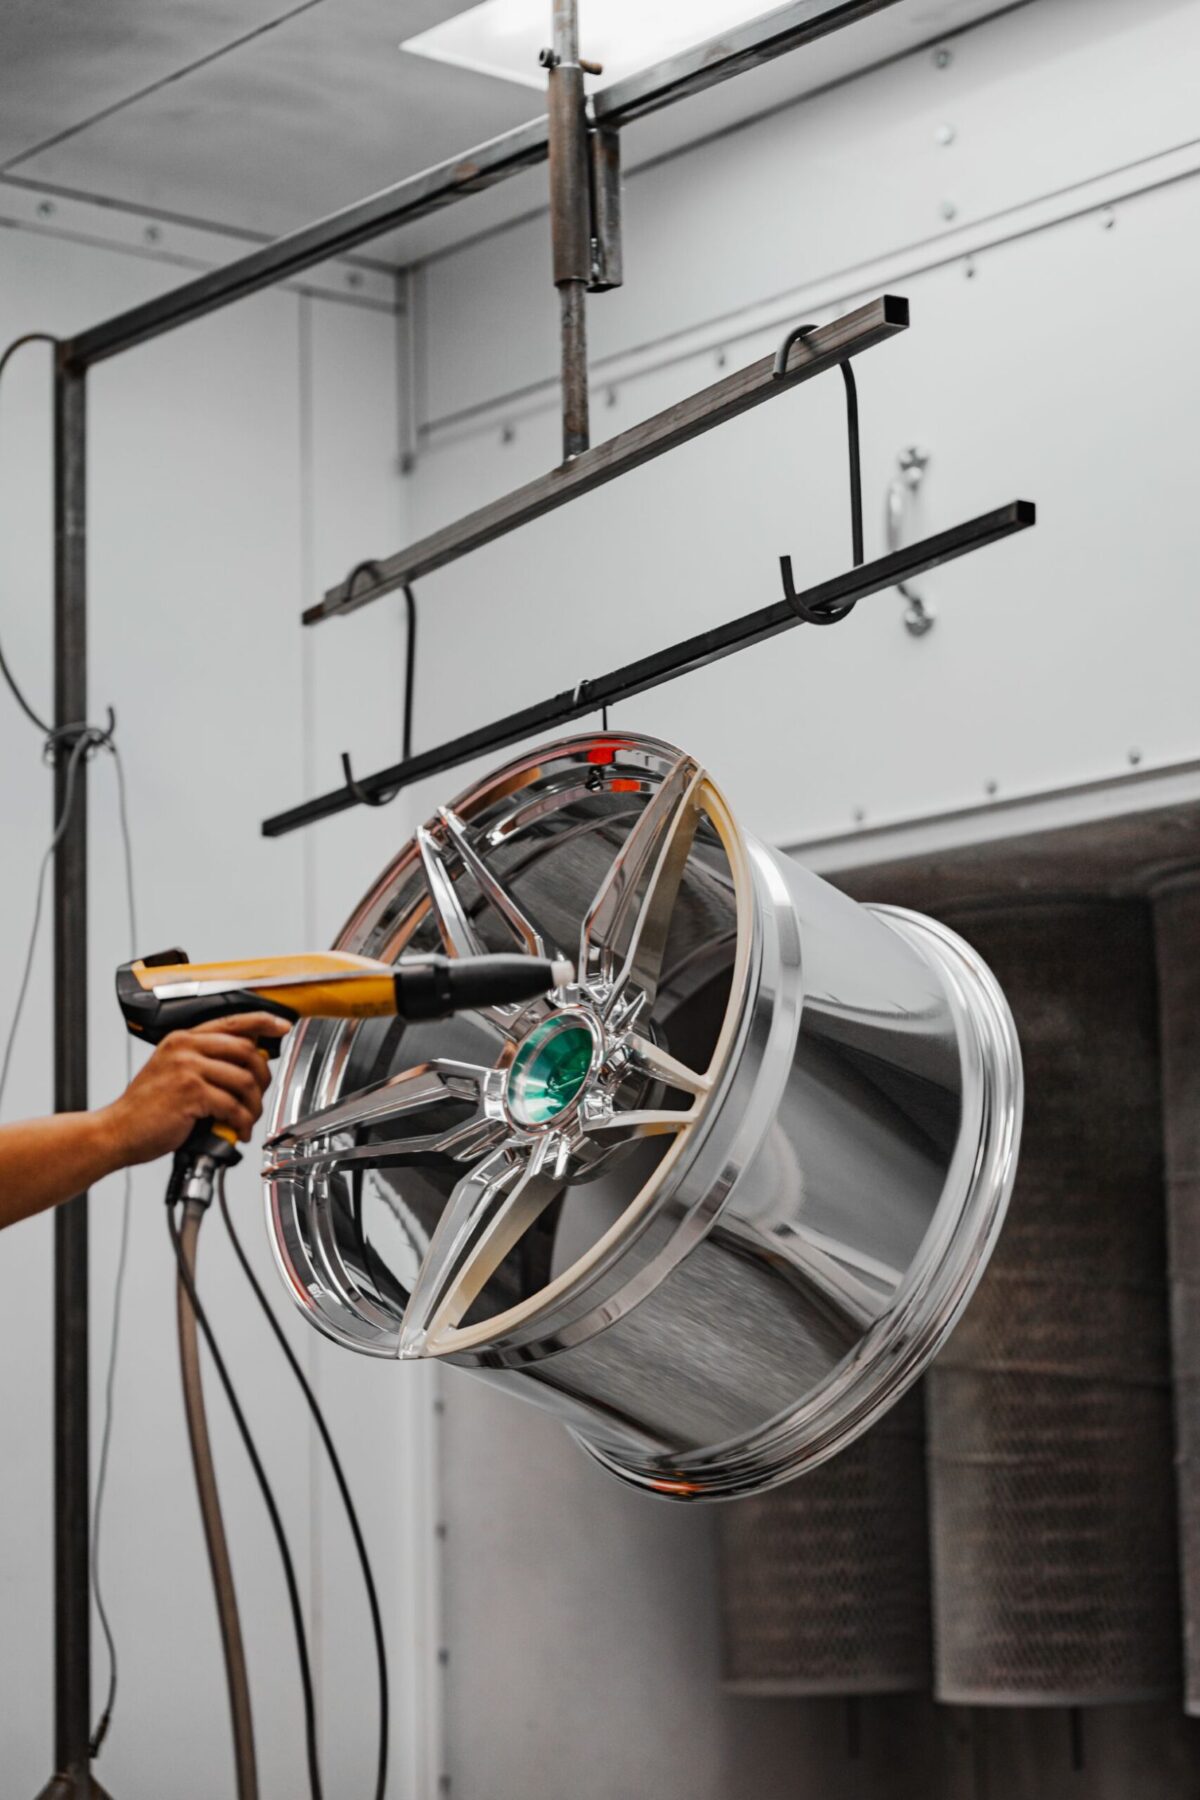
Na tym etapie felga zyskuje ostateczny charakter. AL13 korzysta ze sprawdzonych dostawców powłok z Brisbane, Tokio i Hamburga. W linii premium szczotkowane lub polerowane aluminium pokrywa się transparentnym lakierem proszkowym, który podkreśla każdy detal wzoru. Każdy element felgi może mieć wykończenie w połysku, satynie lub strukturze.
Marka felg, którą pokochasz.
Ręcznie wykonywane w Los Angeles, Kalifornia.